


Mukautetut die -valun alumiinihuonekalut osat
1.Vahvista 3D -piirustus
Kun asiakas lähetti meille tuotepiirustukset, huomasimme, että kiinteä tuote olisi erittäin raskas. Pieni painaa 1 kg ja pitkä jalka painaa 8,5 kg, kuten kuvioissa 1.1 ja 1.4 esitetään.
Piirustusten mukaan sen tekeminen vie paljon materiaaleja, joten se vie paljon materiaalikustannuksia ja on optimoitava. Ehdotamme, että siitä voidaan tehdä ontto. Selitimme tämän tilanteen asiakkaalle, ja myös asiakas suostui ideamme kanssa, meidän on alennettava painoa vähentämään materiaalikustannuksia ja tuotekustannuksia, mutta emme vaikuta tuotteen suorituskykyyn. Tämä on myös edullinen markkinoiden myynninedistämiselle.
Sitten yritimme tehdä siitä ontto kiinteästä tuotteesta. Meidän piti ensin evakuoitava sisäontelo ja varmistettava samalla, että seinämän paksuus on 3 mm vaikuttamatta tuotetoimintoon, kuten 1,2 ja 1,5 on esitetty. Lisäksi meidän piti lisätä 2 vahvistus kylkiluita tuotteen vakauden parantamiseksi. Jatkuvien yritysten ja muutosten jälkeen saavutimme lopulta ihanteellisen tilan. Piirrosten muokkaaminen kesti yhteensä yhden viikon. Lopullinen suunnitelma määritettiin, kuten 1,3 ja 1,6.

1.1 Alkuperäinen Clement Head Backup -1. 5 kg

1.2 Clement Head Backup -- ontto

1.3 Clement Head -varmuuskopio 2 vahvistuskielillä --0. 52 kg

1.4 Alkuperäinen huonekalut jalka-kiinteä 8,5 kg

1.5 Huonekalut-jalka-housut

1.6 Huonekalujen jalka 2 vahvistuskielillä -2. 85 kg
2.2. Muotin suunnittelu.
Lopputuotteen piirustusten perusteella määrittelimmekuolla castingprosessoi ja alkoi sitten suunnitella muottia. Tämän prosessin aikana ajattelimme liukusäätimien käyttöä onttojen vaikutuksen saavuttamiseksi.
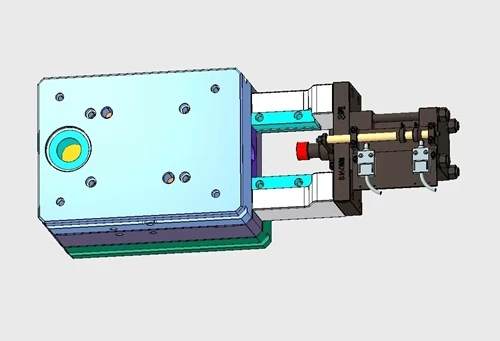
Erityisesti huonekalujalkojen kohdalla koko on 660x120x70mm, mikä on erittäin syvä. Liukusäädin ei enää pysty tyydyttämään tarpeita, joten ajattelimme hydraulisylinterimenetelmää ytimen vetämiseen. Vaikka hydraulisylinterin käytön kustannukset kasvavat, se on erittäin kannattava projektin pitkäaikaiselle edistymiselle. 2. 1-2. 4 Kuvaa ovat yksinkertaisia homeen kaavioita.
2.1
Clementin pään varmuuskopio Piirustus hydraulisylinterillä

2.2
Huonekalut jalan muotisuunnittelu hydraulisylinterillä

2.3
Clement pään varmuuskopiomuotin piirustusrakenne

2.4
Huonekalut jalan muotin suunnittelun piirustusrakenne
3. Tee muotti
Kun muotin piirustus oli vahvistettu, ostimme H13 -muottiteräksen 3 päivän kuluessa ja lähetimme sen sitten prosessointikeskukseen.
CNC -jyrsintä: Käytä {{0}} akselin CNC -myllyt koneen ytimeen ja onkalo -insertit, joissa on tiukat toleranssit (± 0,01 mm). Leikkaa jäähdytyskanavat (vesilinjat) ja poistumiskivet.
EDM: Käytä johtoa EDM monimutkaisia muotoja tai tiukkoja kulmia. Sink EDM luo yksityiskohtaisia tekstuureja tai aliarvioita mukautettujen elektrodien avulla.
Poraus ja napautus
Lämpökäsittely:Sammuta ja karkaisee muotin osat.
Komponenttien puhdistus: Puhdista kaikki osat koneistusjäämien poistamiseksi.
Tarkkuus: Kokota ytimet, ontelot, liukumäet ja ejektorijärjestelmät varmistaen saumattoman kohdistuksen.
Hydraulinen\/pneumaattinen integraatio: Asenna sylinterit diatoimintoihin ja jäähdytysliittimiin.
Suorita kokeilu suorituskyvyn kanssa suorituskyvyn validoimiseksi, säätämällä virheitä, kuten huokoisuus tai väärinkäyttö.
Noin 30 päivän kuluttua ylähuone ja alempi muotti valmistui.


4
Koneen virheenkorjaus kesti päivä, kun muotti on koottu ja testattu ilman ongelmia, aloimme tuottaa sen 800- tonnin koneeseen käsittelyä varten.


5. Valmiin tuotteen näyttö
Pienten tuotteiden nettopaino voi saavuttaa 0. 53 kg, ja suuret tuotteet voivat saavuttaa 2,85 kg.
Huonekalut, joissa on kylkiluut, on musta jauhema, asiakas on erittäin tyytyväinen kahteen tuotteeseen.

5.1 Alumiinin suulakkeet valettu päävarmuuskopio

5.2 Alumiinin suulakkeet valettu pään varmuuskopio toiseen näkymään

5.3 Alumiinikie -valettu huonekalujalka kylkiluilla

5.4 Alumiinin kuolema valettu huonekalujalka kylkiluilla toisessa näkymässä

5.5 Alumiini kuoleman valettu huonekalujalka kylkiluilla mustalla jauheella päällystettyä

5.6 ALUMINUM ADC12 Die Casting Furniture -jala kylkiluilla
Johtopäätös
Viimeisimmän optimoidun ratkaisumme perusteella pienten tuotteiden nettopaino on alennettu 0. 53 kg, kun taas suurten tuotteiden paino on minimoitu 2,85 kg: ksi. Tuotteen painon merkittävä vähentyminen on johtanut merkittäviin kustannussäästöihin vähentyneen materiaalinkulutuksen sekä potentiaalisen kuljetus- ja käsittelykustannusten avulla. Seurauksena on, että asiakkaamme ovat ilmaisseet suuren tyytyväisyyden lopputulokseen ja tunnustaneet ehdotetun ratkaisumme tehokkuuden tuotteiden tehokkuuden ja taloudellisen kannattavuuden parantamisessa.